


ASTM A214 ei ole tugevuse spetsifikatsioon. See on keevisõmbluse spetsifikatsioon. Toru valmistatakse elektrilise takistuskeevitusega, mis jätab selle pikkuse alla ühe sirge õmbluse, ja kogu standard on olemas tõestamaks, et see õmblus käitub nagu põhimetall - läbi lamestamise, äärikute, kõvaduse ja kuumtöötluse, mis kustutab keevisõmbluse struktuuri pärast selle valmistamist. Heleda lõõmutamine on viimistlusetapp, mis võimaldab ostjal peitsimise vahele jätta ilma pinnakvaliteedist loobumata. Neljakümne tuhande toruga kondensaatoril kajastub see erinevus graafikus.
ASTM A214 väljastatakse paralleelselt ASME SA214 nime all ja need kaks dokumenti on tehniliselt identsed. Ostutellimusel on nimi vähem oluline kui väljaanne, kuna üldnõuded kehtivad ASTM A450-s ja see viide on see, kust tegelikult pärineb suurem osa mõõtmete ja testimise üksikasjadest.
Spetsifikatsioon
| Üksus | Spetsifikatsioon |
|---|---|
| Standardne | ASTM A214 / ASME SA214; ASTM A450 üldnõuded |
| Toote vorm | Elektritakistuskeevitusega (ERW), üksik pikiõmblus |
| Tüüp | Minimaalne seina paksusega toru; välisläbimõõt ja minimaalne sein on määratud, siseläbimõõt ei ole |
| Välisläbimõõt | 1/8–3 tolli (3,2–76,2 mm) standard; muud suurused kokkuleppel |
| Seina paksus | Tavaliselt 12–22 BWG (2,77–0,71 mm); raskemad ja kergemad seinad nõudmisel |
| Pikkus | Sirged pikkused kuni 20 jalga (6,1 m); pikemad ja U-painutatud nõudmisel |
| Süsinik | 0,18% max |
| Mangaan | 0.27–0.63% |
| Fosfor / väävel | igaüks maksimaalselt 0,035%. |
| Tõmbetugevus | 47 ksi (325 MPa) min |
| Tootmisjõud | 26 ksi (180 MPa) min |
| Pikendamine | 35% min |
| Kõvadus | 72 HRB max |
| Kuumtöötlus pärast keevitamist | 900 kraadi (1650 kraadi F) või rohkem, õhkjahutusega või kontrollitud atmosfääriga ahjujahutusega |
| Kuumtöötlemine pärast lõplikku külmtõmmet | 650 kraadi (1200 kraadi F) või rohkem |
| Tarnetingimus | Bright anooled (BA) standardina; Saadaval on ka stressi leevendatud, normaliseeritud või joonistatud |
| Kohustuslikud testid | Tõmbe, lamestamise, ääriku, kõvaduse, hüdrostaatilise või mittepurustava elektrilise katse katse |
| Tüüpiline teenindus | Pinnakondensaatorid, toiteveesoojendid, õlijahutid, jahutid, U-toru soojusvahetid |
Mehaaniliste omaduste nõuded ei kehti torule, mille siseläbimõõt on väiksem kui 1/8 tolli (3,2 mm) või õhem kui 0,015 tolli (0,4 mm). Kinnitage kõik ostutellimuses nimetatud versioonide A214 ja A450 väärtused.
Keemia ja mehaanilised omadused
| Element | A214 | A179 (võrdluseks) |
|---|---|---|
| Süsinik | 0,18% max | 0.06–0.18% |
| Mangaan | 0.27–0.63% | 0.27–0.63% |
| Fosfor | 0,035% max | 0,035% max |
| Väävel | 0,035% max | 0,035% max |
Mangaani vahemik on mis tahes standardi järgi kitsas - aken on 0,36 punkti - ja see on punkt. See ei ole teras, mis on mõeldud tugevuseks. See on teras, mis on ette nähtud vormimiseks, keevitamiseks, tõmbamiseks ja seejärel pragunemata toruleheks valtsimiseks. Madal süsinikusisaldus hoiab keevisõmbluse plastilisena; piiratud mangaan hoiab kõvaduse prognoositavana läbi kuumtöötlustsükli. Räninõue ja mikrosulami lisamine puudub, mistõttu A214 toru ei sobi kõrgel temperatuuril kasutamiseks.
| Kinnisvara | Nõue |
|---|---|
| Tõmbetugevus | 47 ksi (325 MPa) min |
| Tootmisjõud | 26 ksi (180 MPa) min |
| Pikendamine 50 mm (2 tolli) | 35% min |
| Kõvadus | 72 HRB max |
Pange tähele, mis puudu on: maksimaalset saagikust ja maksimaalset tõmbetugevust pole. A214 ei piira tugevust, seega on 400 MPa tõmbetugevusel tagasitulev soojus nõuetele vastav. See sobib hästi soojusvaheti jaoks, kus toru seina määrab pigem korrosioonivaru, deflektori kulumine ja veeremiseks vajalik haardumine, mitte rõngaspinge. Ei ole hea, kui ootasite tihedat tugevusakent – ja kui teil on seda vaja, siis on see vestlus enne tellimust, mitte pärast sertifikaadi saabumist.
Selle klassi süsinikterasest toru kasutatakse tavaliselt kuni umbes 900 kraadi F (480 kraadi). Üle selle võtavad võimust oksüdatsioon ja roome ning valik liigub kroom-moly klassi või roostevabale, mis on hoopis teine artikkel.
Suurused, seina paksus ja tolerantsid
| OD | mm | Ühised BWG seinad | Tüüpiline kasutus |
|---|---|---|---|
| 1/2 tolli | 12.7 | 16, 18, 20 | Väikesed kesta- ja toruvahetid, õlijahutid |
| 5/8 tolli | 15.9 | 16, 18, 20 | Kompaktsed soojusvahetid, jahutid |
| 3/4 tolli | 19.05 | 14, 16, 18 | Kondensaatorite tööhobuse suurus |
| 1 in | 25.4 | 12, 14, 16 | Toiteveesoojendid, protsessivahetid |
| 1-1/4 tolli | 31.75 | 12, 14, 16 | Suure pinnaga kondensaatorid |
| 1-1/2 tolli | 38.1 | 10, 12, 14 | Auru pinna kondensaatorid |
| 2 in | 50.8 | 10, 12, 14 | Tugevad soojusvahetid, õhujahutid |
| 2-1/2 kuni 3 tolli | 63.5–76.2 | 10, 12 | Suured protsessi- ja merekondensaatorid |
| BWG | Sein, mm | kommenteerida |
|---|---|---|
| 10 | 3.40 | Raske sein; suur kulumine või söövitav toime |
| 12 | 2.77 | Ühine 1-tollisele ja kõrgemale |
| 14 | 2.11 | Standard suurema kondensaatoritoru jaoks |
| 16 | 1.65 | Levinuim soojusvaheti sein |
| 18 | 1.24 | Kerge sein; laienemine vajab hoolt |
| 20 | 0.89 | Väike toru, ainult puhas teenindus |
| 22 | 0.71 | Minimaalselt praktiline valtsliidete jaoks |
BWG seinanumbrid on ümardatud nimiväärtused. Telli sein minimaalse paksuse, mitte gabariidi numbrina, kui arvutus sellest sõltub.
A214, A179 ja A192 kõrvuti
| Üksus | A214 | A179 | A192 |
|---|---|---|---|
| Tootmise marsruut | ERW, keevitatud | Õmblusteta, külmtõmmatud | Õmblusteta, külmtõmmatud |
| Süsinik | 0,18% max | 0.06–0.18% | 0.06–0.18% |
| Tõmbetugevus, min | 325 MPa | 325 MPa | 325 MPa |
| Saagis, min | 180 MPa | 180 MPa | 180 MPa |
| Kõvadus, max | 72 HRB | 72 HRB | 72 HRB |
| Kuumtöötlus | 900 kraadi pärast keevitamist, 650 kraadi pärast lõplikku tõmbamist | 650 kraadi pärast lõplikku tõmbamist | 650 kraadi pärast lõplikku tõmbamist |
| Tavaline teenindus | Soojusvahetid, kondensaatorid | Soojusvahetid, kondensaatorid | Katla torud, kõrgsurve |
| Suhteline kulu | Madalaim | Kõrgem | Jälle kõrgemale |
A214-l ja A179-l on identsed mehaanilised nõuded, peaaegu identne keemia ja samad rakendused. Erinevus on marsruudis: A214 on keevitatud, A179 on õmblusteta. Kõik muu tuleneb sellest. Keevitatud toru on odavam valmistada ja seda on pikemad ja parema kontsentrilisusega; õmblusteta torul pole õmblust, mida kontrollida, kuna sellel pole õmblust. Kui projekti spetsifikatsioonis öeldakse, et madalsurveveekasti puhul on tegemist õmblusteta, on see tavaliselt pigem mugavuse kui võime ostmine – kuid see on ostja üleskutse ja seda tuleks teha teadlikult.
Üks koht, kus valik ei ole eelistus: kas toru laiendatakse ja seejärel keevitatakse tihend või kui see näeb märga H2S, õmblus ja selle kõvaduse jaotus muutuvad tõeliseks tehniliseks küsimuseks. A214 toru, mis on korralikult normaliseeritud ja särav lõõmutatud käepidemed mõlemad. Ilma 900-kraadise töötluseta keevitatud ja jahutatud A214 toru seda ei tee, hoolimata sellest, mida sertifikaat tõmbe kohta ütleb.
Kuidas toru valmistatakse
Ribade valik.Külmvaltsitud, laiuseks lõigatud, keemia on kontrollitud 0,18% süsiniku maksimumi ja 0,27–0,63% mangaaniakna suhtes.
Moodustamine.Riba rullitakse järk-järgult silindriks läbi vormimisosa, mille servad on kontrollitud rõhu all kokku viidud.
Kõrgsageduskeevitus.Pikiõmblus keevitatakse takistuse või induktsiooni abil sagedustel sadade kilohertsides. täitematerjali puudumine; keevisõmblus on sepistatud kahest servast endast.
Sallimine.Sisemine ja välimine keevisvälk eemaldatakse tasapinnaliselt, ilma seina alla lõikamata.
Keevis lõõmutamine.Õmblus läbib in-line lõõmutaja 900 kraadi või kõrgemal, seejärel jahtub. See on samm, mille A214 muudab kohustuslikuks.
Külm joonistus.Õõnes tõmmatakse üle torni lõpliku OD ja seinani, mis määrab kontsentrilisuse ja pinnaviimistluse ning annab protsessile tuntud seina tiheda kontrolli.
Hele lõõmutamine.Lõplik lõõmutamine temperatuuril 650 kraadi või kõrgemal kontrollitud atmosfääris, jahutades samas atmosfääris, nii et pind jääb hele.
Sirgendamine, lõikamine, otsaviimistlus.Rullsirgendamine, pikkusega lõigatud, ruudukujuline lõigatud või faasitud, krohvitud.
Testimine ja pakkimine.Pöörisvool kogu pikkuses, lamestamise ja ääriku näidised, mõõtmete kontroll, märgistamine, seejärel komplekteerimine kaitsega.
Mida särav lõõmutamine tegelikult teeb
Lõõmutamine kaitsvas atmosfääris ei ole kaunistus. See eemaldab teie poest protsessietapi ja eemaldab toru riski.
Tavaline lõõmutamine jätab torule nii seest kui väljast tumeda oksiidikihi. See katlakivi tuleb eemaldada happega marineerimisega ja peitsimisega kaasnevad omad probleemid: hape võib jääda pika toru auku kinni, muutujaks muutub loputusvee kvaliteet ja peitsimisel kogunenud vesinik tuleb pärast ära ajada. Soojusvaheti toru jaoks on määrdunud auk hullem kui karm väljas, sest ava on koht, kus toimub soojusülekanne ja kus algab saastumine.
Heleda lõõmutamine juhib toru läbi pideva ahju, mille vesiniku või lämmastiku-vesiniku atmosfäär on piisavalt madal – tavaliselt alla –40 kraadi, et oksiidi ei tekiks. Toru tuleb välja metallilise katlakivivaba pinnaga nii seest kui väljast. Ei mingit marineerimist, loputamist ega vesinikku küpsetamist.
| Kinnisvara | Heledalt lõõmutatud | Lõõmutatud ja marineeritud |
|---|---|---|
| Pinna seisukord | Metallik, kerge ja särav, ilma skaalata | Matt, vajab marineerimist ja loputamist |
| Puuride puhtus | Puhas; ei sisalda hapet ega loputusjääke | Ebapiisava loputuse korral võib tekkida happejääk |
| Seina paksus | Pärast lõõmutamist muutmata | Pisut vähendatud marineerimisega |
| Vesiniku koguja | Töötlemisest ei tule ühtegi | Võimalik marineerimise ajal; võib vaja minna väljaküpsetamist |
| Pöörisvoolu reaktsioon | Madal taustmüra, parem defektide eristamine | Katlakivi ja karedus tõstavad müra |
| Laiendamiseks valmis | Jah, otse komplektist | Tavaliselt vajab enne rullimist puhastamist |
| Maksumus | Kõrgem meetri kohta | Madalam meetri kohta, millele lisandub teie enda puhastuskulu |
Heleda lõõmutamine ei saa parandada halba keevisõmblust, korrigeerida ebaümmargust toru või kompenseerida ahju, mis ei olnud puhas. Et viimistluse eest tasuks maksta, peavad olema täidetud kolm tingimust:
Toru peab minema puhtana.Joonistusmäärdeaine, vasejäägid või sõrmejäljed karboniseerub ahjus ja jätab halli määrdumise, mida on raskem eemaldada, kui oleks olnud katlakivi. Rasvaärastus enne ahju ei ole kohustuslik.
Atmosfääri tuleb jälgida, mitte eeldada.Kastepunkt ja hapnik registreeritakse pidevalt korralikult jooksval joonel. Triiviv ere ahi näeb uksest ikka veel särav välja ja tekitab kaugemas otsas kerge oksiidkile.
Ahjujärgne käitlemine peab jääma puhtaks.Läbi määrdunud põranda lohistatav või ilma kaitseta pakitud hele toru näeb välja nagu marineeritud toru. Paberist vahelejätmine ja otsakorgid on toote osa, mitte pakendi osa.
Kus seda toru kasutatakse
Pinnakondensaatoridelektrijaamades, kus torude arv on kõrge, on vesi puhas.
Toiteveesoojendid- sageli 1 in OD 14 või 16 BWG juures, mõnikord roostevabast terasest või sulamist täiustatud kõrgsurveastmel.
Õli jahutid ja soojusvahetidhüdraulika- ja määrdesüsteemides, kus 1/2 kuni 3/4 torust 18 või 20 BWG juures on standardne.
Jahutid ja jahutuskondensaatorid, sageli sama alustoru täiustatud või ribidega pindadega.
U-toru soojusvahetid, kus toru on pärast lõõmutamist painutatud ja õmbluse asend läbi painde tuleb eelnevalt kokku leppida.
Mere- ja avamere jahutid, tavaliselt kattega või vask-nikli versiooniuuendusega, kus on kaasatud merevesi.
Kui toru on U-painutatud, on õmbluse orientatsioon oluline. Painutamine paneb painde väliskülje pingesse ja sisemuse survesse. Õmbluse jooksmine piki neutraaltelge hoiab selle mõlemast eemal ja enamik painde spetsifikatsioone nõuavad seda. See tuleb lahendada toru tellimise etapis, sest kui toru on lõigatud ja kokku pandud, on õmbluse asukoht fikseeritud.
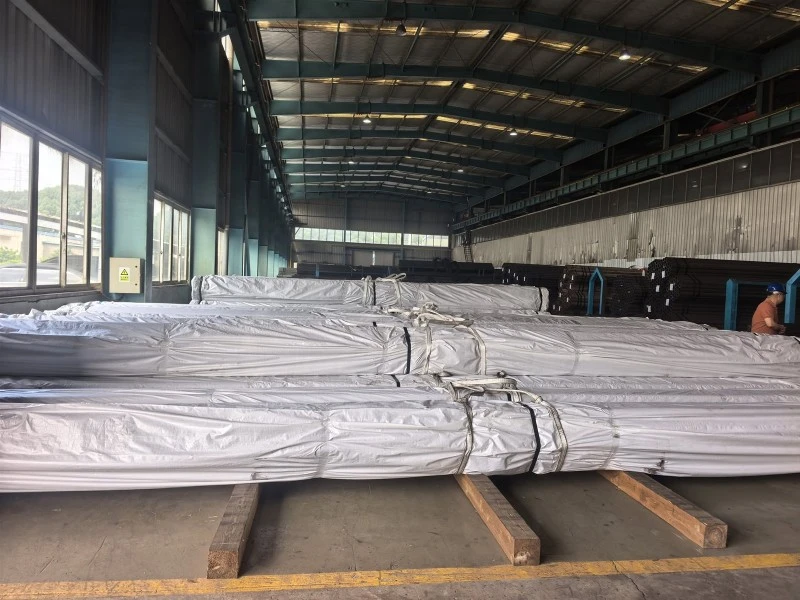
A214 ERW soojusvaheti ja kondensaatori toru tehas
Saatke toru ajakava - OD, minimaalne sein, pikkus, kogus, sirge või U-painutatud ja vajalik testipakett. Tuleme tagasi hinnalise pakkumisega, kus on kirjas tarne seisukord täielikult, lõõmutamise atmosfäär, kaasasolevad katseprotokollid ja sertifikaadi tüüp, nii et pakkumine ja veski tellimus ütlevad sama.
Küsige pakkumist heleda lõõmutatud torule A214
Meie juhtum
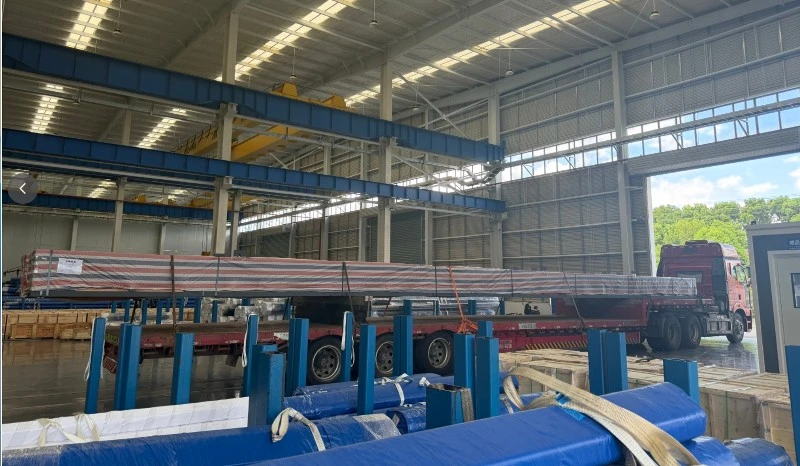
ASTM A214 ERW soojusvaheti toru: 1500 tükki, 25,4 × 1,65 mm, heledalt lõõmutatud
KKK
Kas A214 on sama mis A179?
Mitte sama, aga tihedalt seotud. Neil on sama minimaalne tõmbetugevus, saagis, venivus, kõvadus ja kasutusalad ning nende keemia erineb ainult süsiniku poolest: A214 võimaldab kuni 0,18% ilma miinimumita, A179 nõuab 0,06–0,18%. Tõeline erinevus seisneb tootmisviisis. A214 on elektritakistiga keevitatud; A179 on õmblusteta ja külmtõmmatud. A214 on tavaliselt odavam ja pikemate pikkustega.
Kas A214 vajab kuumtöötlust?
Jah, kaks korda. Iga toru tuleb kuumtöödelda temperatuuril 900 kraadi (1650 kraadi F) või kõrgemal pärast keevitamist ja uuesti temperatuuril 650 kraadi (1200 kraadi F) või kõrgemal pärast viimast külma tõmbamist. Tarnija, kes pakub A214 toru ainult keevitusjärgse töötlusega, jättis teise nõude vahele ja sellest tulenev kõvadus ei jää tõenäoliselt alla 72 HRB.
Kas standardis on mainitud heledat lõõmutamist?
Mitte nime järgi. A214 vajab jahutamist õhus või kontrollitud atmosfääriga ahju jahutuskambris ning teise võimaluse õigeks tegemiseks on ere lõõmutamine kaubanduslik viis. Kuna mõiste ise ei ole standardis määratletud, peaks korralduses sõnaselgelt olema nõue – atmosfäär, kastepunkt ja sellest tulenev pinna seisund –, selle asemel, et tugineda ainult sõnadele "helelõõmutatud".
Kas A214 toru saab tarnida üle 3-tollise välisläbimõõduga?
Jah, kui see vastab kõigile teistele spetsifikatsiooni nõuetele. Joonisel olev 3 on tavaliselt sisustatud suurus, mitte range piirang. Praktikas läheb enamik ostjaid, kes on vanemad kui 4, üle keevitatud survetoru spetsifikatsioonile, kuna soojusvaheti toru standard ei vasta enam toru kasutusviisile.
Miks ma ei saa siseläbimõõtu määrata?
Kuna A214 on minimaalse seina spetsifikatsioon. Teie kontrollite välisläbimõõtu ja minimaalset seina ning siseläbimõõt on olenemata sellest, mida need kaks toodavad. See on tahtlik: see võimaldab veskil seina juhtida plusspoolelt, mis on torule hea ja tööülesannete jaoks kahjutu. Kui täpne ava on teie disaini jaoks kriitiline, on A214 vale ostuspetsifikatsioon.
Kas ERW keevisõmblus on töö nõrk koht?
Mitte siis, kui toru on õigesti valmistatud ja töödeldud. Õmblus sepistatakse põhimetallist ilma täiteaineta, seejärel normaliseeritakse 900 kraadi või kõrgemal ning seda kontrollitakse iga partii lamestamise ja äärikutestidega. Ajalooliselt teenis ERW toru halb maine madala sagedusega keevitamise tõttu kontrollimatu soojussisendiga ja seda mainet hinnatakse siiani. Kaasaegne kõrgsageduskeevitus koos in-line lõõmutamise ja täispika pöörisvoolu testimisega on erinev toode.
Kas A214 toru saab kasutada U-painutatud kimpude jaoks?
Jah, ja see on tavaline. Määrake painderaadius, mõlema puutuja pikkus ja õmbluse nõutav suund läbi painde – tavaliselt neutraalteljel. Painutamine toimub pärast lõplikku lõõmutamist, seega ei leevenda paindumisega tehtud külmatööd, välja arvatud juhul, kui on ette nähtud painutusjärgne pinge leevendamine.